NEWS CENTER
钣金加工表面喷塑处理工艺注意事项
发布时间:
2025-07-16
【概要描述】钣金加工表面喷塑处理工艺需从前处理、喷涂操作、固化控制、质量检验四大核心环节严格把控,同时注重安全防护与设备维护,以下是具体注意事项:一、前处理:确保表面清洁度与粗糙度除油除锈采用化学清洗(如碱液、溶剂)或物理方法(如喷砂、抛丸)去除油污、锈蚀和氧化层。喷砂处理可提高表面粗糙度(Ra2.5~4.8),增强涂层附着力,尤其适用于压铸铝件等易产生气孔的材料。
钣金加工表面喷塑处理工艺需从前处理、喷涂操作、固化控制、质量检验四大核心环节严格把控,同时注重安全防护与设备维护,以下是具体注意事项:
一、前处理:确保表面清洁度与粗糙度
- 除油除锈
- 采用化学清洗(如碱液、溶剂)或物理方法(如喷砂、抛丸)去除油污、锈蚀和氧化层。
- 喷砂处理可提高表面粗糙度(Ra2.5~4.8),增强涂层附着力,尤其适用于压铸铝件等易产生气孔的材料。
- 磷化处理是常用除锈方法,能在表面形成磷酸盐转化膜,提升耐腐蚀性。
- 清洗与干燥
- 使用清水或去离子水彻底冲洗残留物,避免杂质影响喷塑质量。
- 干燥环节需控制温度和时间,防止水分残留导致涂层起泡或脱落。
- 表面防护
- 清理柜体底部焊渣、污物,防止杂质进入后续工序。
- 对需保护的螺柱或部位使用保护套或胶带纸,避免喷塑覆盖。
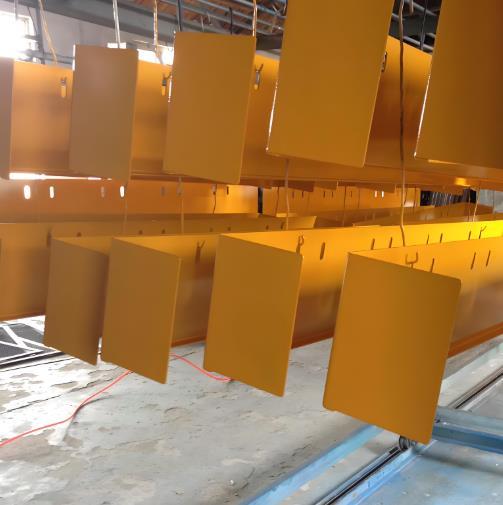
二、喷涂操作:控制涂层均匀性与厚度
- 设备准备
- 检查喷枪、供粉系统、静电发生器等设备是否正常,确保喷枪与工件表面距离保持150-200mm,避免涂层过厚或过薄。
- 调整喷枪角度和喷射速度,确保涂层均匀覆盖,减少飞溅物。
- 粉末选择与回收
- 根据钣金材质、使用环境和客户需求选择粉末涂料(如热固性或热塑性粉末)。
- 回收粉需过筛后按比例(如1/3)与新粉混合使用,降低成本并保证质量。
- 复杂工件处理
- 对凹面、夹角等部位重复喷涂1-2次,确保涂层外观质量。
- 挂件时保持工件间距≥50mm,避免重叠导致涂层不均。
三、固化控制:确保涂层性能
- 温度与时间
- 固化温度需根据粉末涂料种类和厚度设定(如180-220℃),时间控制在10-30分钟。
- 炉温不足会导致塑粉固化不完全,出现“印花生虫”等缺陷;温度过高则可能损坏工件。
- 环境控制
- 喷粉车间空气洁净度需达标,避免灰尘污染表面。
- 固化后自然冷却,防止急冷导致涂层开裂。
四、质量检验:严格把控成品标准
- 外观检查
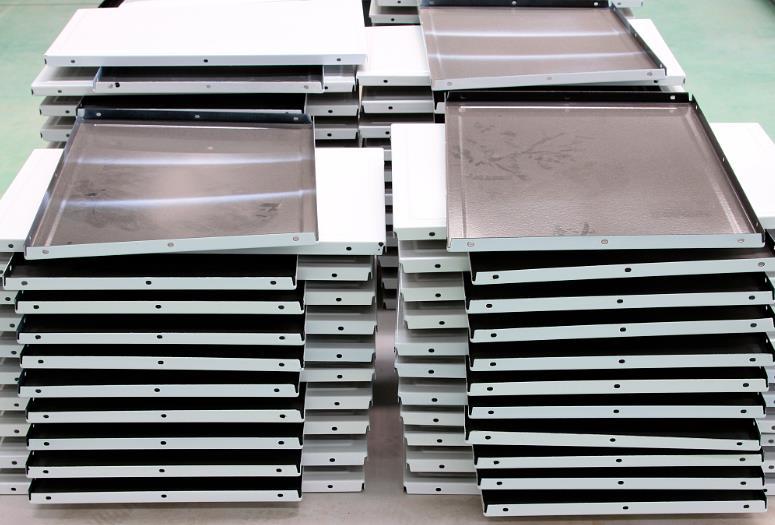
- 涂层应均匀、无漏喷、色差、橘皮纹、粉堆、颗粒麻子等缺陷。
- 检查工件边缘是否喷涂到位,无损伤、划痕。
- 性能测试
- 使用膜厚仪检测涂层厚度(通常单面0.05-0.15mm),确保符合客户要求。
- 通过附着力测试(如百格刀法)验证涂层与基材的结合强度,达到GB9286规定的二级要求。
- 不良品处理
- 对附着力不足、涂层脱落等不合格品进行褪塑处理,可采用化学褪塑法(如130℃恒温2小时)或燃烧褪塑法(需评估变形风险)。
五、安全与设备维护
- 个人防护
- 操作人员需佩戴防护口罩、手套、眼罩等,避免吸入粉末或接触化学物质。
- 喷涂区域设置通风系统,降低粉尘浓度。
- 设备清洁与保养
- 每日作业后清理喷枪、供粉桶和喷粉室,防止粉末堵塞或结块。
- 定期检查静电发生器、压缩空气系统等设备,确保运行稳定。
六、工艺优化建议
- 自动化升级
- 引入自动化喷涂线,提高生产效率和涂层一致性。
- 使用机器人喷涂复杂工件,减少人为误差。
- 环保措施
- 回收利用喷塑过程中产生的废气,降低环境污染。
- 选择低VOCs(挥发性有机化合物)粉末涂料,符合环保标准。
TAG:
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序