NEWS CENTER
钣金加工机箱机柜外壳时需要注意什么
发布时间:
2025-07-17
【概要描述】在钣金加工机箱机柜外壳时,需从材料选择、结构设计、加工工艺、表面处理、质量检测及细节处理六个核心环节把控,具体注意事项如下:一、材料选择:根据需求匹配性能不锈钢:耐腐蚀性强,适合潮湿或化学环境(如实验室、户外设备),但成本较高。冷轧板(SPCC):成本低、易加工,但需表面处理(如喷漆、电镀)防锈,常用于室内设备。
在钣金加工机箱机柜外壳时,需从材料选择、结构设计、加工工艺、表面处理、质量检测及细节处理六个核心环节把控,具体注意事项如下:
一、材料选择:根据需求匹配性能
- 不锈钢:耐腐蚀性强,适合潮湿或化学环境(如实验室、户外设备),但成本较高。
- 冷轧板(SPCC):成本低、易加工,但需表面处理(如喷漆、电镀)防锈,常用于室内设备。
- 铝板:质轻、散热性好,适合需要减重或散热的场景(如通信设备、服务器机柜),可通过氧化处理增强耐腐蚀性。
- 镀锌钢板(SECC/SGCC):
- SECC:电镀锌,耐腐蚀性优于冷轧板,表面光滑,适合精密加工。
- SGCC:热浸镀锌,锌层厚但延展性差,避免深冲设计,常用于结构件。
选择原则:根据使用环境(室内/室外)、成本预算、强度及耐腐蚀性需求综合决策。
二、结构设计:兼顾强度与可加工性
- 扩展方式:采用模块化设计,便于后期升级或维修,同时减少材料浪费。
- 间隙与包边:
- 板材厚度≤2mm时,间隙建议0.2mm;2-3mm时,间隙0.5mm。
- 长边包短边(如门板类结构),增强结构稳定性。
- 公差控制:
- 外形尺寸:负差到尾(如设计长度100mm,实际可99.5-100mm)。
- 孔形尺寸:正差到尾(如孔径设计10mm,实际可10-10.5mm)。
- 特殊角度处理:弯曲半径一般取0.5倍板厚(如1mm板,弯曲半径0.5mm),需通过测试验证展开尺寸。
- 易错点检查:标记相似不对称结构,避免加工混淆。
三、加工工艺:确保精度与效率
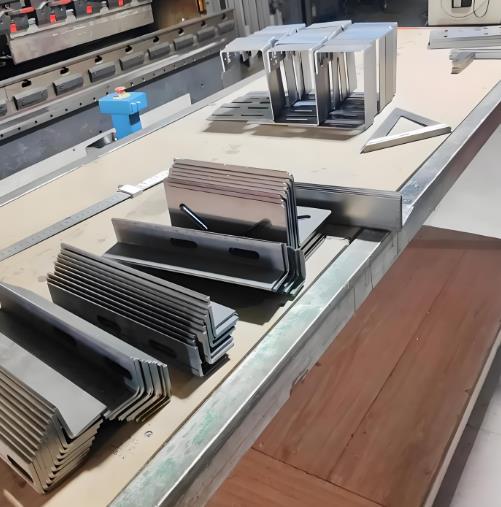
- 折弯工艺:
- 根据板材厚度选择刀具和刀槽,防止碰撞变形。
- 折弯顺序:先内后外、先小后大、先特殊后普通。
- 压死边工件:先折弯至30°-40°,再用整平模压平。
- 冲压与成型:
- 使用数控冲床或模具冲压,确保孔位精度。
- 复杂形状(如圆弧、凸包)需分步加工,避免干涉。
- 焊接与连接:
- 焊接前清理焊缝,避免气孔、裂纹等缺陷。
- 大规格外壳优先采用整体组合连接(如铆接、螺栓固定),减少焊接变形。
四、表面处理:提升防护与美观性
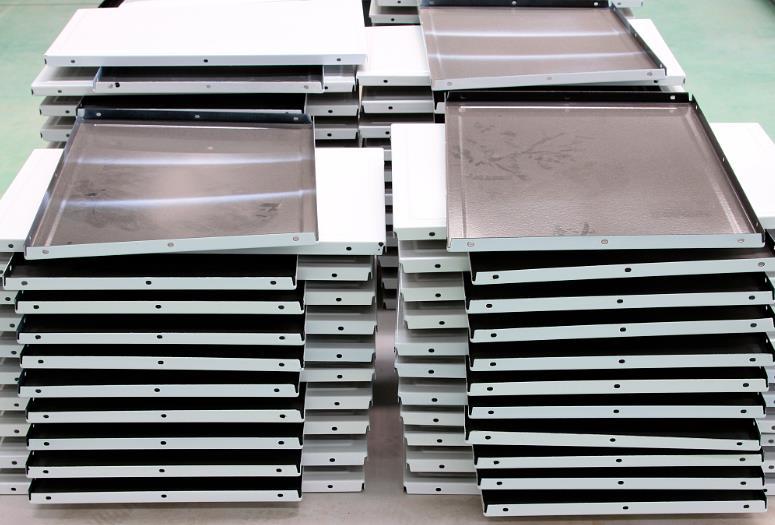
- 冷轧板:磷化处理后喷涂,增强附着力与耐腐蚀性。
- 电镀板:清洗脱脂后直接喷涂,避免电镀层损伤。
- 不锈钢板:
- 镜面板、雾面板、拉丝板无需喷涂,但需防指纹处理。
- 如需喷涂,需先打毛表面增强附着力。
- 铝板:氧化处理后喷涂,氧化底色需与喷涂颜色匹配(如银色氧化底配白色喷涂)。
五、质量检测:严格把控关键指标
- 外观检查:
- 涂层均匀,无流坠、露白、起泡等缺陷。
- 标识完整、清晰、耐用,序列号不可缺失或划损。
- 尺寸公差:
- 外形尺寸误差≤±0.5mm,孔位误差≤±0.2mm。
- 柜门开孔均匀、整齐,门缝间隙≤2mm。
- 结构强度:
- 各面板平整无变形,承重部件(如横梁、立柱)无弯曲。
- 焊接点无虚焊、裂纹,连接牢固。
六、细节处理:优化用户体验
- 电磁屏蔽:开孔尽量小,优先采用圆孔(阻隔辐射能力强)。
- 通风散热:设计合理通风口,避免尘土或水分进入,同时缓解电子元件过热问题。
- 线缆管理:预留走线空间,避免线缆杂乱影响散热或维护。
- 防护等级:根据使用环境确定防护等级(如IP54防尘防水),确保密封性。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序