NEWS CENTER
钣金加工如何提高折弯效率
发布时间:
2025-07-12
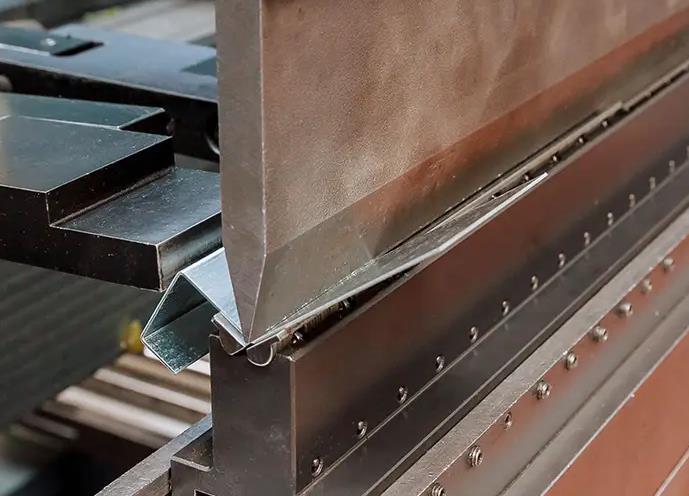
【概要描述】在钣金加工中提高折弯效率,需从设备优化、工艺改进、流程管理、人员技能提升等多方面综合施策,以下是具体措施及分析:一、设备优化:选择高效折弯设备自动化折弯机优势:自动化设备(如数控折弯机)可减少人工操作,降低劳动强度,同时通过预设程序实现高精度折弯,减少试错和调整时间。案例:AMADA折弯机配备液压夹钳和AFH模具,可一键锁紧模具,减少换模时间;其AMNC数控系统搭载模具位置指示功能,后挡块自动移动至安装位置,简化操作流程。
在钣金加工中提高折弯效率,需从设备优化、工艺改进、流程管理、人员技能提升等多方面综合施策,以下是具体措施及分析:
一、设备优化:选择高效折弯设备
- 自动化折弯机
- 优势:自动化设备(如数控折弯机)可减少人工操作,降低劳动强度,同时通过预设程序实现高精度折弯,减少试错和调整时间。
- 案例:AMADA折弯机配备液压夹钳和AFH模具,可一键锁紧模具,减少换模时间;其AMNC数控系统搭载模具位置指示功能,后挡块自动移动至安装位置,简化操作流程。
- 模具管理
- 分类与保养:对常用模具进行分类、定位摆放,使用后及时归位;不常用模具定期清理,废弃损坏模具,减少寻找时间。
- 共通模具设计:采用可适配多种产品的模具布局(如AFH模具),减少换模频率,提升设备利用率。
二、工艺改进:优化折弯参数与顺序
- 折弯参数优化
- 角度与半径:根据材料性能(如屈服点、弹性模量)选择合适折弯角度和半径,避免回弹或开裂。例如,低碳钢内圆角可设为0.2mm,而高碳钢需增大半径以防止断裂。
- 回弹补偿:通过角度测量器(如AMADA的Bi)实时获取材料反弹率,自动补正角度,减少试折弯次数。
- 折弯顺序规划
- 由内到外、由小到大:遵循“先内后外、先小后大”原则,避免后续折弯干扰已成型部分。
- 多道折弯边处理:在相交位置布置止裂孔或止裂槽,防止裂纹扩展,提升成品率。
三、流程管理:减少非增值时间
- 生产计划优化
- 合理排产:根据订单量和交付期限,平衡生产节奏,避免设备闲置或过载。
- 批次管理:统一材料批次和方向,减少因材料差异导致的角度偏差,降低测量和调整时间。
- 试折弯与测量优化
- 模拟与补偿:利用CAD软件(如SolidWorks)进行折弯模拟,提前预测变形,减少实物试折弯。
- 在线测量:采用边折弯边测量的方式,实时反馈数据,避免批量不良。
- 数据记录与共享
- 数字化管理:将加工数据(如模具布局、角度补正值)保存至数控系统,实现信息共享,减少重复记录和查找时间。例如,AMNC系统可一键保存加工记录,供后续调用。
四、人员技能提升:培训与标准化操作
- 操作技能培训
- 设备操作:定期培训操作人员掌握自动化设备功能(如一键换模、自动补正),提升操作效率。
- 工艺知识:加强折弯半径选择、回弹补偿等工艺培训,减少因操作不当导致的废品。
- 标准化作业
- 制定SOP:明确折弯顺序、参数设置、模具更换等步骤,减少操作差异,提升稳定性。
- 5S管理:保持工作区域整洁,模具和工具定位摆放,减少寻找时间。
五、辅助技术应用:提升加工精度与效率
- 润滑与保养
- 定期维护:对折弯机导轨、夹钳等部件进行润滑,减少摩擦,提升设备响应速度。
- 模具保养:定期研磨模具,修复磨损,确保折弯角度和尺寸精度。
- 防划伤处理
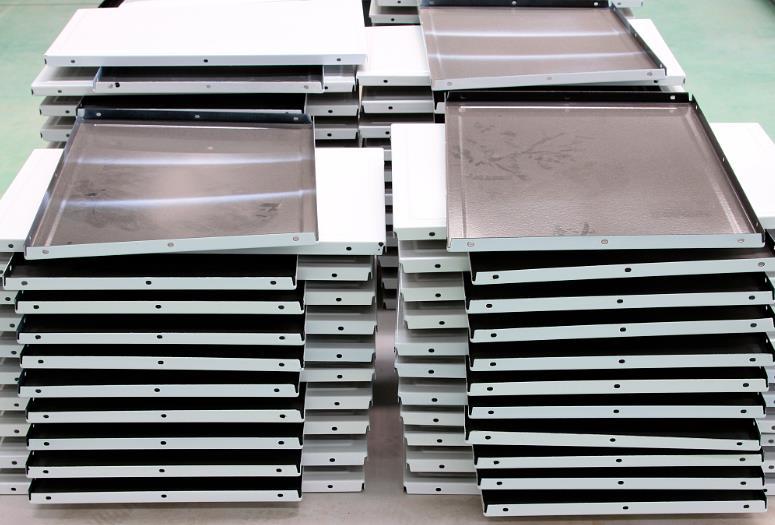
- 堆垛优化:在折弯后产品上垫防划伤纸垫,避免二次处理,减少工序时间。
六、持续改进:基于数据驱动优化
- 数据分析
- 记录关键指标:跟踪换模时间、试折弯次数、不良率等数据,识别瓶颈环节。
- PDCA循环:通过计划-执行-检查-行动(PDCA)循环,持续优化工艺和流程。
- 技术升级
- 引入新技术:关注物联网、人工智能等技术在钣金加工中的应用,如智能排产系统、自适应折弯控制,进一步提升效率。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序