NEWS CENTER
钣金加工抛光注意事项
发布时间:
2025-07-10
【概要描述】钣金加工抛光是提升零件表面质量、美观度和耐腐蚀性的关键工序,但操作不当易导致表面损伤、尺寸偏差或效率低下。以下是钣金抛光时的核心注意事项,涵盖安全、工艺、设备及质量控制等方面:一、安全防护个人防护装备佩戴防尘口罩(防PM2.5级颗粒)或防毒面具(若使用化学抛光剂)。
钣金加工抛光是提升零件表面质量、美观度和耐腐蚀性的关键工序,但操作不当易导致表面损伤、尺寸偏差或效率低下。以下是钣金抛光时的核心注意事项,涵盖安全、工艺、设备及质量控制等方面:
一、安全防护
- 个人防护装备
- 佩戴防尘口罩(防PM2.5级颗粒)或防毒面具(若使用化学抛光剂)。
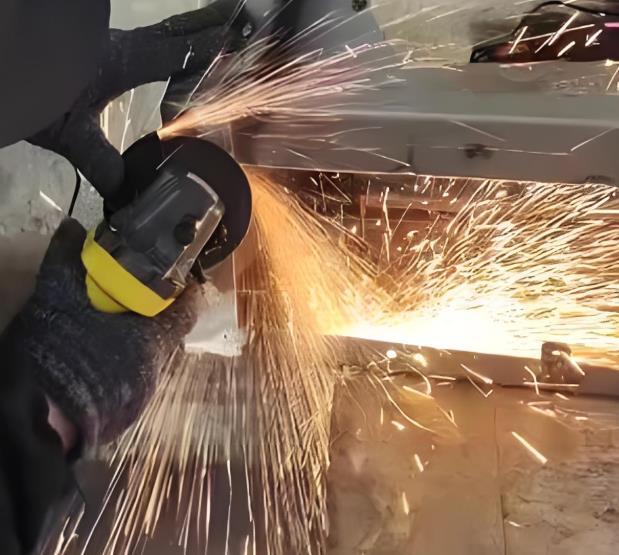
- 穿戴防割手套、护目镜及防砸安全鞋,防止金属碎屑飞溅伤人。
- 操作振动工具(如气动砂轮)时,建议使用防振手套减少手部疲劳。
- 环境安全
- 确保通风良好,避免抛光粉尘积聚(可安装局部排风系统)。
- 远离火源,化学抛光剂(如硝酸、磷酸)需单独存放并标注警示标识。
- 地面保持干燥,防止滑倒或工具掉落。
二、材料与工具选择
- 材料适配性
- 不锈钢:优先选用氧化铝或碳化硅磨料,避免铁质工具污染表面。
- 铝合金:使用硅藻土或氧化铬抛光膏,防止过热导致材料软化。
- 镀锌板:避免过度抛光破坏镀层,建议采用轻压短时工艺。
- 工具匹配
- 粗抛:选用80-120目砂纸或硬质纤维轮,快速去除划痕。
- 精抛:使用400-800目砂纸或羊毛毡轮,配合抛光蜡提升光泽。
- 自动化设备:如数控抛光机,需根据材料厚度调整压力参数。
三、工艺参数控制
- 压力与速度
- 压力过大易导致表面凹陷或过热,建议采用“轻压快移”原则(如压力≤0.5MPa,移动速度≥5m/min)。
- 旋转工具(如砂轮)转速需根据材料硬度调整,不锈钢建议1500-2000rpm,铝合金800-1200rpm。
- 温度管理
- 连续抛光时间不超过3分钟,防止局部过热引发材料变形或退火。
- 对热敏感材料(如钛合金),可采用间歇抛光或冷却液降温。
- 方向一致性
- 抛光方向应与钣金件成型方向一致,避免交叉划痕。
- 圆角或边缘区域需降低压力,防止过度磨损。
四、表面质量管控
- 清洁度
- 抛光前彻底清除油污、氧化皮(可用碱洗或喷砂处理)。
- 抛光后立即用无尘布擦拭,避免抛光剂残留导致腐蚀。
- 缺陷检测
- 使用目视检查结合光泽度仪(如60°角光泽度≥80GU为合格)。
- 重点检查焊缝、折边等易产生缺陷的区域,必要时进行二次抛光。
- 后处理
- 对需要防腐蚀的零件,抛光后应立即进行钝化处理(如不锈钢酸洗钝化)。
- 避免用手直接触摸抛光面,防止指纹污染。
五、常见问题与解决方案
问题 | 原因 | 解决方案 |
|---|---|---|
| 表面划痕 | 磨料粒度不均或压力过大 | 更换细粒度磨料,降低压力 |
| 局部过热变色 | 抛光时间过长或冷却不足 | 缩短单次抛光时间,增加冷却液流量 |
| 光泽度不足 | 抛光膏选择不当或工具磨损 | 更换高光泽度抛光膏,更换新工具 |
| 边缘塌角 | 压力集中或工具硬度过高 | 改用软质工具或降低边缘抛光压力 |
六、效率优化建议
- 分阶段抛光:先粗抛去除大缺陷,再精抛提升表面质量,避免重复劳动。
- 工具维护:定期检查砂轮平衡性,及时更换磨损工具,减少振动引起的表面波纹。
- 自动化应用:对大批量零件,可采用机器人抛光系统,确保参数一致性。
通过严格遵循上述注意事项,可显著提升钣金抛光效率与成品率,同时降低返工成本。实际操作中需结合材料特性与设备能力灵活调整工艺参数。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序