NEWS CENTER
钣金加工的工艺标准有哪些
发布时间:
2025-07-04
【概要描述】钣金加工的工艺标准涵盖材料选择、下料、折弯、焊接、表面处理等环节,各环节均需严格控制参数与操作规范,以确保产品质量和性能。以下是钣金加工各环节的工艺标准:一、材料选择与准备材料选择:钣金加工常用的材料包括冷轧钢板、不锈钢板、铝板、镀锌钢板等。材料的选择需根据产品的使用环境和性能要求来确定,例如,汽车工业中经常使用高强度钢,而电子产品外壳多采用铝板或不锈钢板。
钣金加工的工艺标准涵盖材料选择、下料、折弯、焊接、表面处理等环节,各环节均需严格控制参数与操作规范,以确保产品质量和性能。以下是钣金加工各环节的工艺标准:
一、材料选择与准备
- 材料选择:钣金加工常用的材料包括冷轧钢板、不锈钢板、铝板、镀锌钢板等。材料的选择需根据产品的使用环境和性能要求来确定,例如,汽车工业中经常使用高强度钢,而电子产品外壳多采用铝板或不锈钢板。
- 材料检验:在加工前,需对材料进行检验,确保其表面质量、尺寸公差和力学性能符合设计要求。例如,检查材料表面是否有划痕、锈迹等缺陷,尺寸是否在允许公差范围内,抗拉强度、屈服点等力学性能是否达标。
二、下料工艺标准
剪切下料:
- 对于板材厚度在0.5~6mm的情况,剪切尺寸公差应控制在±0.5mm以内。
- 对于厚度为1~3mm的普通低碳钢薄板,剪切后边缘的垂直度偏差不超过板厚的1%。
激光切割下料:
- 切割精度方面,对于厚度1~10mm的板材,切割尺寸公差可达±0.1mm;10~20mm板材,公差为±0.2mm。
- 表面粗糙度Ra一般控制在12.5~25μm。
- 激光功率根据板材厚度调整,例如切割5mm厚的不锈钢板,激光功率通常在1000~1500W。
三、折弯工艺标准
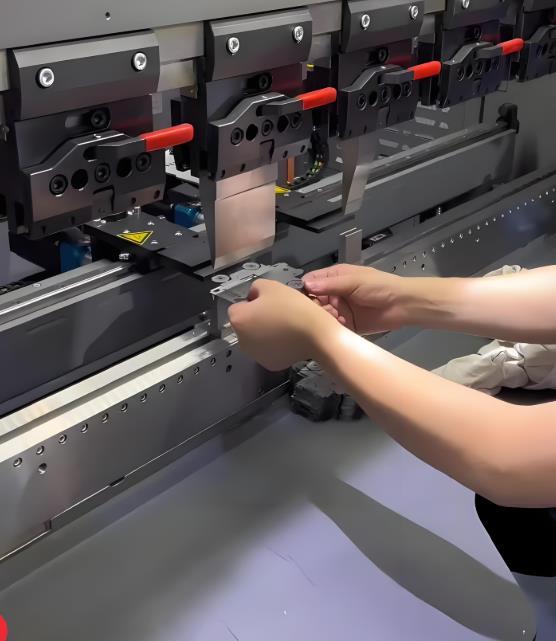
- 折弯角度:折弯角度公差控制在±0.5°以内。对于精度要求较高的工件,如电子设备外壳,角度公差可进一步控制在±0.3°。
- 折弯半径:折弯半径与板材材质和厚度相关。例如,普通低碳钢的折弯半径一般为0.5t(t为板厚);不锈钢的折弯半径为1t。
- 折弯顺序:进行简单形状的折弯,后进行复杂形状的折弯。对于有多个折弯的工件,相邻折弯之间的距离应不小于2t,以避免相互影响导致变形。
四、焊接工艺标准
焊接方法选择:
- 对于薄板(厚度小于3mm)的钣金件焊接,常采用氩弧焊,其焊接质量好,变形小。
- 对于中厚板(3~10mm),可选用二氧化碳气体保护焊,焊接效率较高。
焊接接头形式:
- 常见的接头形式有对接、角接、搭接等。对接接头适用于要求较高强度和外观质量的部位,其焊缝余高应控制在0~2mm。
- 角接接头的焊脚尺寸应符合设计要求,偏差不超过±1mm。
焊接质量检测:
- 外观检查时,焊缝表面不得有气孔、裂纹、夹渣等缺陷。
- 内部质量检测采用无损检测方法,如超声波探伤。对于重要结构件,探伤比例不低于焊缝长度的20%。
五、表面处理工艺标准
镀锌处理:
- 镀锌层厚度根据使用环境而定,一般室内使用的钣金件镀锌层厚度为8~12μm;室外使用的镀锌层厚度不低于20μm。
- 镀锌层表面应均匀、光滑,不得有漏镀、黑斑等缺陷。
喷涂处理:
- 喷涂前,钣金件表面的粗糙度Ra应达到3.2~6.3μm,以保证涂层附着力。
- 涂层厚度根据防护要求而定,一般装饰性涂层厚度约20~40μm,防护性涂层如户外使用的钣金件涂层厚度可达60~100μm。
- 涂层需通过盐雾试验,在规定时间内(如240小时)无生锈、起泡等现象。
六、其他工艺标准
压铆工艺:
- 压铆是将铆钉通过压力嵌入钣金件中的工艺,用于连接不同材料或无法焊接的场合。
- 压铆操作需确保铆钉与钣金件紧密配合,无松动或脱落现象。
装配工艺:
- 装配是将多个钣金件通过螺栓、螺母等紧固件连接成一个完整产品的过程。
- 装配时需确保各部件之间的相对位置准确,连接牢固可靠。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序