NEWS CENTER
机加工操作时需要注意的事项
发布时间:
2025-04-23
【概要描述】机加工操作时需严格遵循安全规范与工艺要求,以确保人员安全、设备稳定及加工质量。以下是操作时需重点关注的事项,按安全防护、设备操作、工艺控制、环境管理分类整理:一、安全防护个人防护装备(PPE)基础防护:佩戴护目镜、防割手套、防砸安全鞋。特殊防护:高速切削(如铣削、磨削)需加装防护面罩。操作旋转设备时,长发需束起,宽松衣物需固定。
机加工操作时需严格遵循安全规范与工艺要求,以确保人员安全、设备稳定及加工质量。以下是操作时需重点关注的事项,按安全防护、设备操作、工艺控制、环境管理分类整理:
一、安全防护
- 个人防护装备(PPE)
- 基础防护:佩戴护目镜、防割手套、防砸安全鞋。
- 特殊防护:
- 高速切削(如铣削、磨削)需加装防护面罩。
- 操作旋转设备时,长发需束起,宽松衣物需固定。
- 设备安全装置
- 确保机床防护罩、急停按钮、限位开关等完好有效。
- 禁止擅自拆除或屏蔽安全装置(如防护门连锁)。
- 应急处理
- 配备灭火器、急救箱,并定期检查有效期。
- 熟悉车间紧急疏散路线和事故报告流程。
二、设备操作规范
- 开机前检查
- 刀具与夹具:确认刀具安装牢固,无裂纹;工件夹紧力符合要求。
- 润滑与冷却:检查冷却液/润滑油液位,确保油路畅通。
- 电气系统:检查电缆无破损,接地良好。
- 操作流程
- 手动模式:低速试运行,确认无干涉后再正式加工。
- 自动模式:禁止在程序运行中修改参数或触碰工件。
- 换刀操作:使用专用工具,禁止用手直接接触刀刃。
- 异常处理
- 发现异响、振动、异味,立即按下急停按钮并报告。
- 刀具断裂时,关闭电源后清理残留碎片,避免二次伤害。
三、工艺控制
- 刀具管理
- 选型:根据材料(如钢、铝、铜)和加工要求选择刀具(如HSS、硬质合金)。
- 磨损监控:定期检查刀具后刀面磨损量,超过0.3mm需更换。
- 切削参数
- 切削速度(Vc):参考刀具厂商推荐值,例如硬质合金刀具加工45#钢时,Vc≈100-150m/min。
- 进给量(F):根据工件材质和表面粗糙度要求调整,例如精加工时F≈0.05-0.2mm/r。
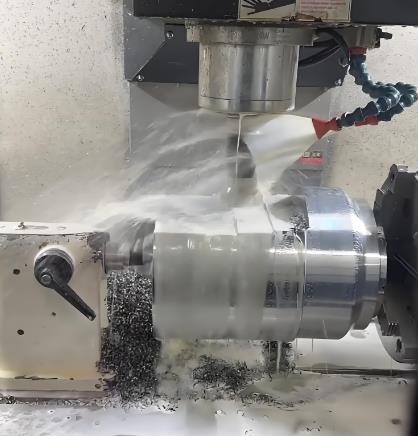
- 冷却与润滑
- 冷却方式:
- 粗加工:采用浇注式冷却,降低切削温度。
- 精加工:使用微量润滑(MQL)减少热变形。
- 润滑油选择:根据加工材料选择乳化液、切削油或合成酯类油。
- 冷却方式:
四、环境管理
- 现场整洁
- 工件、刀具、量具分类存放,保持工作台无杂物。
- 铁屑需用专用工具(如磁性刮板)清理,禁止用手直接接触。
- 通风与照明
- 加工区域需配备排风装置,减少油雾和金属粉尘。
- 照明强度不低于300lux,避免因光线不足导致操作失误。
- 设备维护
- 每日维护:清理导轨、丝杠,检查润滑系统。
- 定期保养:每6个月更换液压油,每年校准机床精度。
五、特殊场景注意事项
场景 | 注意事项 |
|---|---|
数控加工 | 禁止在程序运行中修改参数;程序修改后需空运行验证。 |
高温作业 | 焊接、热处理需佩戴隔热手套、防护面罩,并设置防火隔离区。 |
自动化产线 | 确保传感器、安全光栅正常工作;调试时需双人操作,一人监护。 |
六、事故预防与应急
- 事故预防:
- 定期开展安全培训,强化“三不伤害”原则(不伤害自己、不伤害他人、不被他人伤害)。
- 对新员工进行实操考核,合格后方可独立操作。
- 应急措施:
- 刀具断裂:立即停机,清理碎屑后检查工件和机床。
- 油液泄漏:关闭电源,用吸油毡清理,禁止明火靠近。
总结:机加工操作需将安全意识贯穿始终,通过标准化流程和精细化管理降低风险。建议企业制定《机加工安全操作手册》,并定期组织演练,确保员工熟悉应急预案。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序