NEWS CENTER
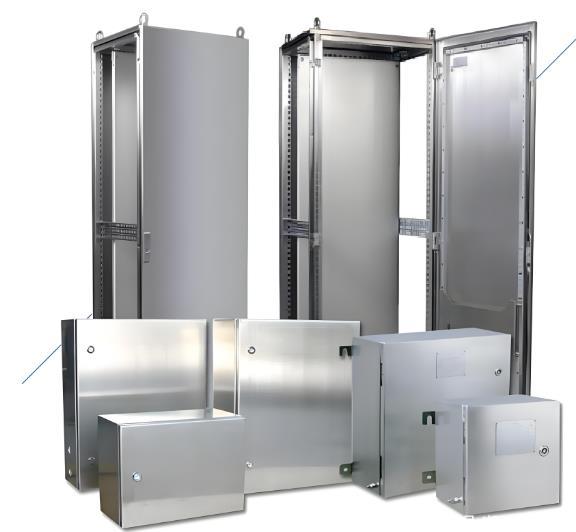
钣金加工机箱机柜验收标准
发布时间:
2025-07-23
【概要描述】钣金加工机箱机柜的验收需从外观质量、尺寸形位公差、装配精度、功能性、材料与焊接质量五大核心维度展开,具体标准如下:一、外观质量表面处理喷漆/电镀层:颜色均匀一致,无气泡、流挂、漏涂或剥落现象,光泽度匀称。无损伤:表面无锈蚀、划痕、凹陷或凸起,边缘无毛刺,倒角光滑。
钣金加工机箱机柜的验收需从外观质量、尺寸形位公差、装配精度、功能性、材料与焊接质量五大核心维度展开,具体标准如下:
一、外观质量
- 表面处理
- 喷漆/电镀层:颜色均匀一致,无气泡、流挂、漏涂或剥落现象,光泽度匀称。
- 无损伤:表面无锈蚀、划痕、凹陷或凸起,边缘无毛刺,倒角光滑。
- 清洁度:无油污、灰尘、手印或机械杂质,成品包装前需彻底清洁。
- 结构工整性
- 整体平整:无明显扭曲、鼓胀或局部变形,门板、侧板与框架贴合紧密。
- 门板要求:
- 固定门板缝隙差≤1mm,旋转门板下垂/上翘量≤1.8mm。
- 门开启角度≥90°,闭合后与门磁吸附良好,转动无干涉或异响。
- 侧门装拆灵活,旋转门板开启30°时,远离转轴边到框架前平面垂直距离差≤10mm。
二、尺寸与形位公差
- 平面度与垂直度
- 箱体底面/侧面:平面度≤1mm。
- 立面垂直度:前后或左右立面相对底面垂直度≤1mm。
- 框架立柱:与底座垂直度≤1.5mm(以底座上表面为基准,测量立柱上端内沿面)。
- 顶框与底座:平行度≤1mm(检测点为底座上表面及顶框下表面,或通过六面对角线长度差≤2.5mm验证)。
- 中隔板:与顶框或底座平行度≤1mm(若存在中隔板,顶框与底座平行度可放宽至1.5mm)。
- 对角线与平行度
- 上/下围框:对角线长度差绝对值≤1.5mm。
- 立柱与围框:两端交接线与围框相邻平面平行度≤0.5mm。
- 滑道平行度:同一层左右滑道组成的工作面相对底座上表面平行度≤1mm,插箱装入后相邻面板间隙差绝对值≤0.6mm。
三、装配精度
- 零部件配合
- 面板装配:装入箱体后垂直端正,侧面与底面垂直度≤0.5mm,底面与箱体底面平行度≤0.5mm。
- 插框与工装:用工装模拟电路板或机箱装配,装入/拔出顺畅,无漂浮或松动现象,硬连接接插件对位准确,插入/拔出无阻滞。
- 紧固件:螺钉、螺栓拧紧后至少露出2颗螺纹牙,无滑丝、断扣或松动现象,扭力符合设计要求。
- 门板与框架
- 平行度:门板外表面与机柜侧面平行度≤1.5mm,平行缝隙差绝对值≤2mm。
- 锁具功能:门锁开关灵活,把柄与锁体无碰伤,闭合后吸附紧密。
四、功能性验证
- 电气性能
- 绝缘电阻:正负级铜排对机架电阻≥100MΩ(环境温度25℃±2℃,相对湿度90%,直流500V电压)。
- 接地连续性:零件喷涂保护区域无油漆覆盖,接触电阻<0.1Ω(电流25-30A)。
- 结构强度
- 焊接质量:焊缝整齐均匀,无裂纹、气孔、夹渣或咬边,焊后磨平处理,表面粗糙度≤12.5μm。
- 承载能力:支撑插箱的滑道无变形,插箱装入后稳固无晃动。
五、材料与工艺要求
- 材料标识
- 钢板厚度、材质符合设计要求,材料表面有清晰标识(如牌号、规格),便于追溯。
- 薄钢板优先采用优质20#冷轧钢板,热轧钢板需经技术人员同意方可代用。
- 加工工艺
- 折弯角度:未注折弯角公差±1°,直线度、平面度按GB1184-80 C级精度检验。
- 毛刺处理:所有棱边、棱角倒钝,毛刺高度≤0.2mm(以不划手为准则)。
- 螺纹保护:喷涂过程中保护螺纹,镀涂堵塞时需重新攻丝整复。
验收流程建议
- 场地选择:可在承造厂或甲方指定地点验收,结果以终到地为准。
- 抽样规则:参照企业标准Q/DMBM307-1997执行抽样检验。
- 记录与整改:对不合格项详细记录,要求供应商限期整改并复验。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序