NEWS CENTER
钣金加工设计要求
发布时间:
2025-02-11
【概要描述】
钣金加工设计要求涉及多个方面,以下是详细的要求分析:
一、钣金件概述
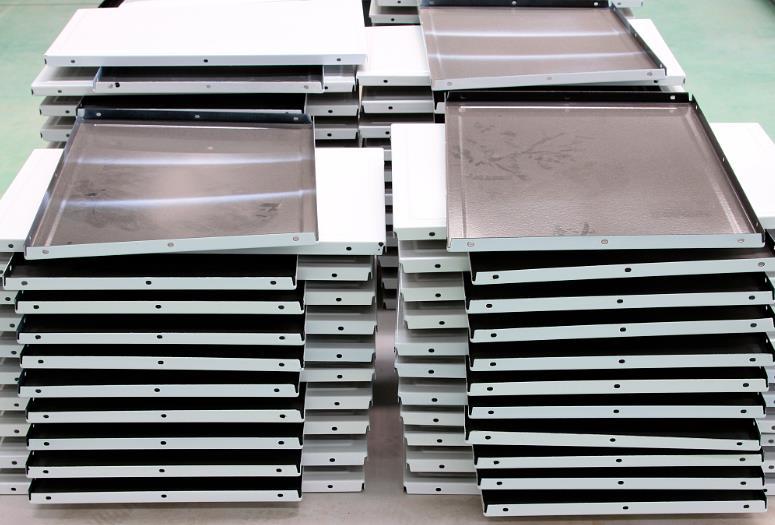
钣金是针对金属薄板(厚度通常在6mm以下)的一种综合冷加工工艺,包括冲裁、折弯、拉深、成形、锻压、铆合等,其显著的特征是同一零件厚度一致。钣金件具有强度高、重量轻、加工简便、成本低、大规模量产性能好等优点,广泛应用于电子、通信、医疗、航空航天等领域。
二、设计要点
-
功能要求:
- 满足系统的结构要求,如硬件、PCB板、线材、电源等的空间放置和连接装配方式。
- 确保机械强度,尤其是需要支承悬空硬件或主要支架的钣金件。
- 考虑屏蔽、接地和导电性能等特殊要求。
-
工艺要求:
- 熟悉钣金加工设备和工艺,如数控冲床、折弯机、焊接设备等。
- 考虑金属在常温下的塑性变形特性,合理利用矫形、弯曲、冲裁等工序。
-
装配要求:
- 设计时应考虑装配的先后顺序和方式,以减少装配时间和成本。
- 对于大批量生产,应优先使用模具冲压等高效生产方式。
-
成本要求:
- 根据生产批量选择合适的生产方式,如模具冲压、螺钉连接等。
- 考虑材料成本和加工成本,合理选用材料和加工方法。
三、设计原则
- 适当的钣金件厚度:钣金件的厚度应根据产品的实际功能需求来选择,在满足钣金强度和刚度的前提下,选择合适的厚度。
- 易于展平:设计时应考虑钣金件的展平性,以便于加工和制造。
- 符合加工工艺:钣金件的设计应面向加工工艺,确保产品能够顺利通过各种加工工序。

四、设计优化
- 结构优化:通过优化结构减少材料用量和加工难度,降低成本和重量。
- 标准化设计:采用标准化零件和组件,提高生产效率和降低成本。
- 仿真分析:利用有限元分析等方法进行仿真分析,确保钣金件的强度和刚度满足要求。
- 持续改进:通过持续改进设计方法和加工工艺,提高产品质量和生产效率。
五、具体工艺要求
-
冲裁:
- 避免钣金外部、内部尖角,圆角半径至少为钣金厚度的0.5倍,且不小于0.8mm。
- 避免过长的悬臂和狭槽,悬臂和狭槽的尺寸宽度不应小于零件壁厚的1.5倍。
- 钣金冲裁孔间距与孔边距应满足一定的要求,以确保模具的强度和寿命。
- 优先选用圆孔进行冲孔,模具加工容易。
-
折弯:
- 折弯高度应满足一定的要求,以确保钣金件在折弯时不易扭曲变形。
- 折弯半径应避免过小,以防止材料在弯曲时产生裂缝和折断。
- 折弯方向应尽量垂直于金属材料的纤维方向,以提高折弯强度。
-
拉深:
- 拉深件的形状应尽量简单、对称,以便于模具加工和制造。
- 圆形无凸缘拉深件一次成型时,其高度与直径之比应满足一定的要求。
-
凸包:
- 凸包的深度、斜度以及与周围特征的距离应满足一定的要求,以确保凸包成形质量和钣金件的强度。
综上所述,钣金加工设计要求涉及多个方面,包括功能、工艺、装配、成本以及具体工艺要求等。在设计过程中,应综合考虑这些因素,以确保钣金件的质量和性能满足要求。
TAG:
上一页
下一页
上一页:
下一页:
相关资讯



TEL
0317-4220938(座机)
15033362732(手机)
FAX
0317-4315396(传真)
info@china-xp.cn(邮箱)
ADD
中国•河北•青县 青县耿官屯工业开发区
微信小程序